


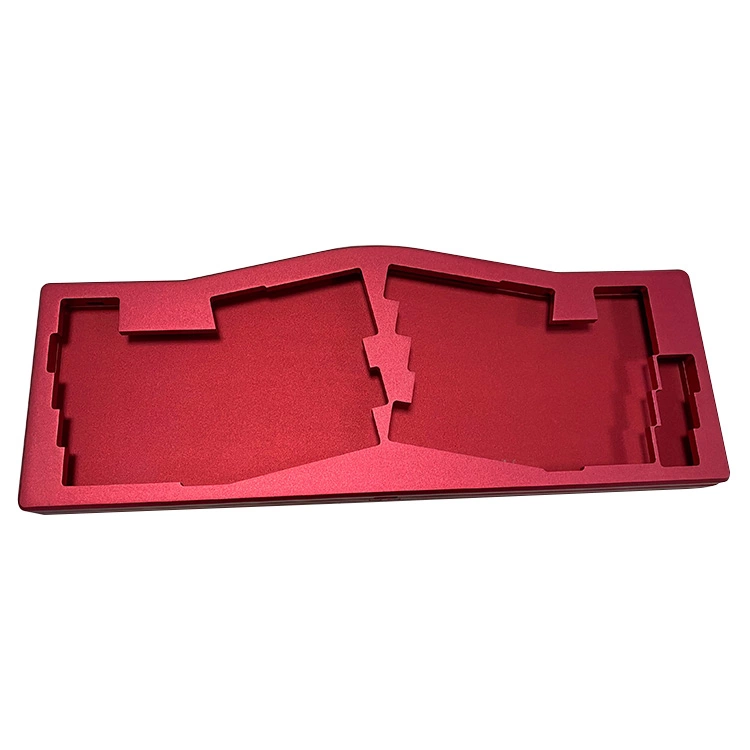
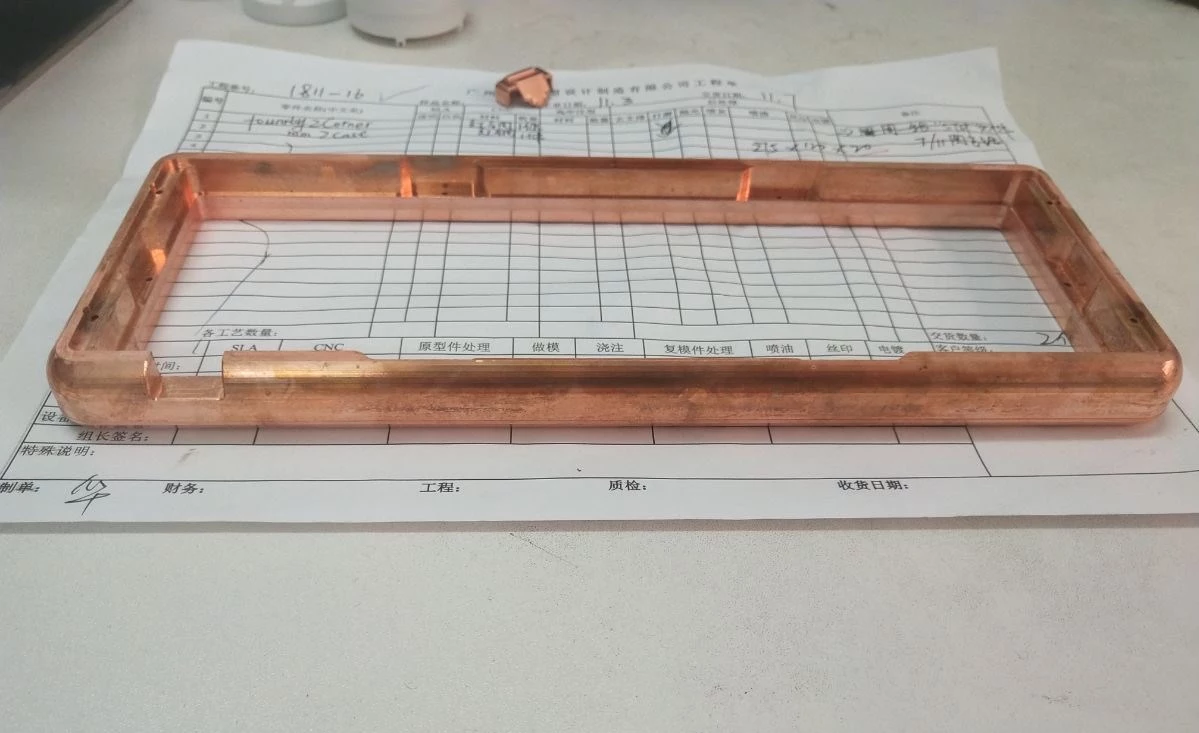
Kućište tastature Prilagođeni dijelovi tipkovnice od aluminija sa CNC-om Elektronsko kućište tipkovnice
Specifikacije: prilagođavaju se u skladu sa zahtjevima crteža i uzoraka
Uvod: Tvornica za obradu profesionalnih hardverskih dodataka
Opis
Tehnički parametri
OEM servis glodanja aluminija sa CNC obradom dijelova cnc aluminijskog novčanika

opis proizvoda
Shenzhen pride Industrial Co, doo je dobavljač rješenja specijaliziranih za visoko precizne dijelove i oblikovanje ruku.
Tvrtka je poznavalac svih vrsta aluminijskih legura, nehrđajućeg čelika, legura titanijuma, plastike i ostalih materijala posebno obrađenih ručnih modela posebnog oblika / složenih / visokih preciznosti, koji se uglavnom koriste u željezničkom tranzitu (automobilski hardver), digitalnoj elektronici, medicinskoj opremi , umjetna inteligencija, pametni dom i druga područja.
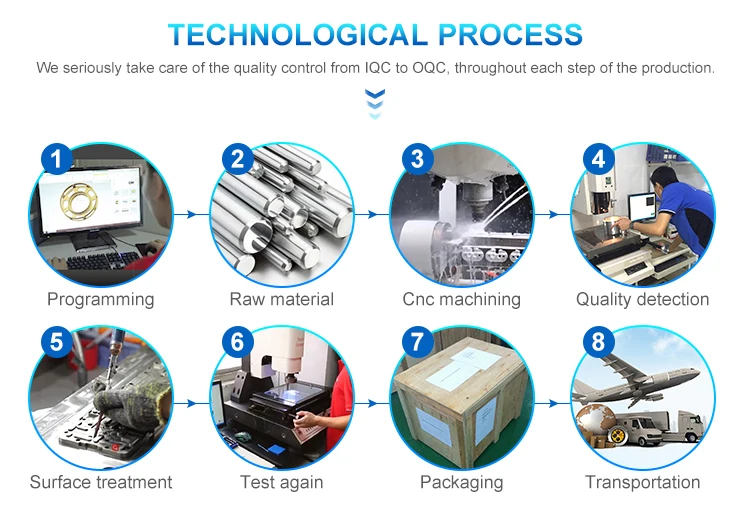
Proizvodni proces obuhvata: CNC obrada, CNC obrada metala, CNC obrada struga, utiskivanje metala, brizganje plastike, obrada kalupa.




Izrada jezgra:
Jezgra se stvara lijevanjem smolastog pijeska u kalup da bi se formirao odljev unutarnje površine. Stoga jaz između jezgre i kalupa vremenom postaje odljev.
Casting Producing:
Tokom postupka topljenja potreban je kalup. Kalupljenje obično uključuje potporni okvir kalupa koji se izvlači kako bi se razdvojio tokom postupka lijevanja, pri čemu se prethodno postavljena jezgra topi u kalupu, a zatim zatvara otvor za kalup.
Čišćenje& Obrada:
Svrha čišćenja je uklanjanje pijeska, pijeska i viška metala u odljevu. Zavarivanje, uklanjanje pijeska može poboljšati izgled površine za lijevanje izgaranjem pijeska, a vaga se uklanja kako bi se poboljšao izgled površine lijevanja. Višak metala i drugi uzlazni slojevi uklanjaju se. Korak dalje zavarivanjem i brušenjem.Neki odljevci podliježu posebnim zahtjevima naknadne obrade kao što su toplotna obrada, oblikovanje, obrada protiv hrđe, hrapavost itd.
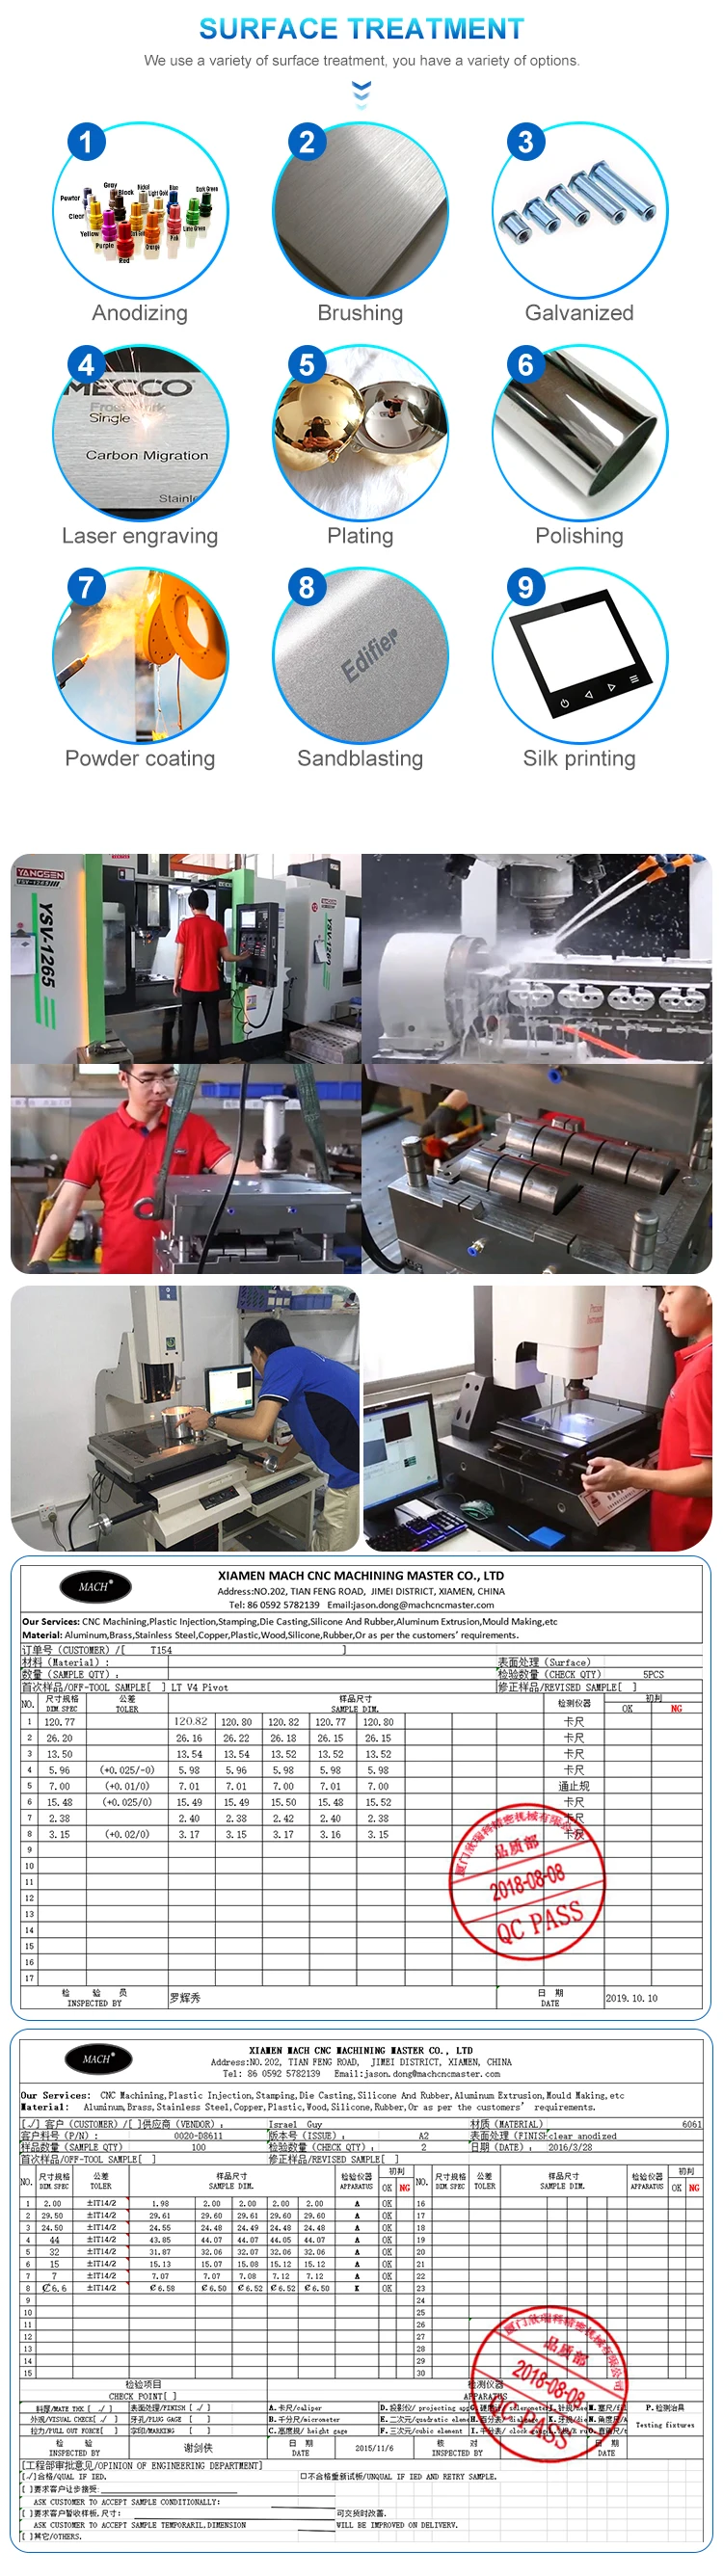
Napokon,Provjera kvarova i sveobuhvatna kvalitetna završna obrada, prije obrade, a zatim ponovna obrada, u skladu sa zahtjevima različitih kupaca, možemo uraditi toplinsku obradu, površinsku obradu, dodatni pregled i tako dalje.
![Q@~2R~6G01YDJ$O]ARS5L$N](https://www.pride-cnc.com/Content/uploads/2020572095/20200720120052e584557864a84b66ae9d58aa686cb61e.png "Q@~2R~6G01YDJ$O]ARS5L$N")
Naša kompanija


Pakovanje
1, kartonsko pakovanje
2, drvena kutija
3, plastična kesa
4, Kao vaše zahtjeve

Shenzhen ponos Industrial Co, Ltd
Tel:+8618666663894
Fax:+86-917-3387002
Mob:+86-755-23699351
E-mail:crush@pride-cnc.com
Dodati:Blok D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Kina
Najnovije vijesti
Kontrolirajte veličinu sjajne trake loma dela kako biste kontrolirali stvaranje čipova
Klirens za rezanje
Originalno iskustvo u proizvodnji aluminijskih ploča naše kompanije&# 39 nije bogato. Zarez rezne ivice približno je jednak čeličnoj ploči, koja iznosi 8% debljine materijala. Međutim, prema mekim karakteristikama aluminijske ploče, 8% -tni zazor čini sjajnu traku loma oko 2/3. Tako nastaju neke brazde koje se lako odstranjuju tokom procesa prirubljivanja. Formirajte čips. Kasnije smo se savjetovali sa standardnim priručnicima za dijelove kako bi optimizirali jaz za obrezivanje. Razmak za obrezivanje iznosi 10% -12% debljine lima. Prema ovom svojstvu je obučena ivica noža. Osigurajte da su sve praznine dosljedne. Kako bi se izbjeglo ponovno trljanje prijeloma nakon obrezivanja. Oštricu rezne ivice napravimo na -2 °, a hrapavost rezne ivice dostiže Ra0-20,4um.
Prednja ivica
Prilikom postavljanja rezne ivice najprije osigurajte konzistenciju rezne ivice reznog noža kako biste izbjegli rezanje dijelova. Budući da je rezanje lako proizvesti aluminijske trake u isto vrijeme, to može osigurati istodobno rezanje dijelova kako bi se umanjili sječni rezovi. Dubina rezanja kontrolira se na oko 3 mm, a trenje između ruba noža i dijelova smanjuje se kako bi se smanjilo stvaranje sječke.
Oblik ivice
Oštrica i ivica za rezanje ne smiju biti preoštri. Upotrijebite datoteku ili kamen za poliranje bloka sječiva i ivice za obrezivanje tako da rub ima zaobljeni ugao od oko 0,2 mm kako biste izbjegli da ivica bude previše oštra. Ako to nije slučaj, aluminijska ploča može se slomiti tokom procesa šišanja. Nastaće veća zona loma.
Toplinska obrada kalupa i umetaka
Prema referentnom priručniku za strane dijelove. Površina bloka noža presvučena je slojem berilija, što može poboljšati otpornost na trošenje bloka noža. Povećavanjem završne obrade umetka povećava se tvrdoća umetka, što može izbjeći stvaranje otpada. Smanjite održavanje kalupa.
Za maticu za crtanje OP10, jer je to proces oblikovanja, materijal teče u površini za oblikovanje. Neizostavno je da će dugotrajni rad uzrokovati da otpadne materijal i zalijepi se za tetive klopa, što će stvoriti i krhotine. Za ovaj problem smo na kalupu nanijeli galvaniziranje. Povećajte završni oblik kalupa. Sprečava trljanje otpadaka, a također povećava tvrdoću kalupa kako bi se spriječilo oštećenje kalupa uzrokovano gušenjem.
Za kalupe OP20 / 30/40 uspoređujemo tradicionalnu galvanizaciju i obradu TD-a, te konačno prihvaćamo PVD tehnologiju. U usporedbi s galvaniziranjem, PvD ima viši stupanj otpornosti na habanje. U odnosu na TD obradu, temperatura obrade PVD je niža, oko 240-350 ℃, što ima dobar kontrolni učinak na deformaciju umetka.
Popularni tagovi: kućište tastature po meri cnc aluminijumski dijelovi tipkovnice elektroničko kućište tipkovnice, Kina, proizvođači, dobavljači, tvornica, veleprodaja, prilagođeni, rađeni u Kini
Par
neSljedeći
nePošaljite upit
Moglo bi vam se i svidjeti


